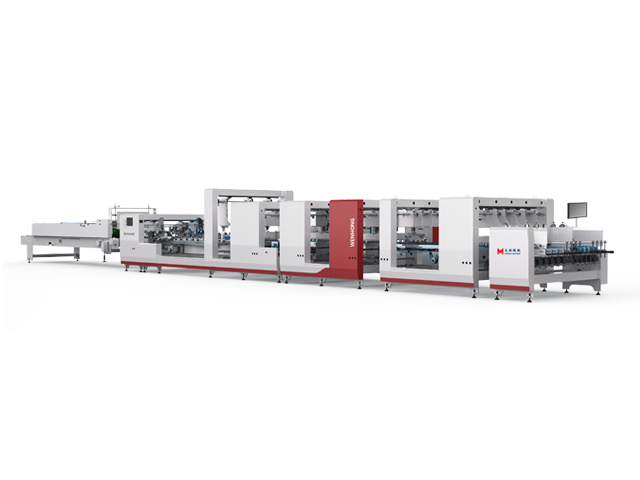
机型 | WH-1800D | WH-1800DS |
适用纸质 | 卡纸、卡裱卡纸板、卡裱瓦楞纸板 | |
糊盒速度 | MAX.300M/min. | |
给纸方式 | 吸风伺服定位给纸 | |
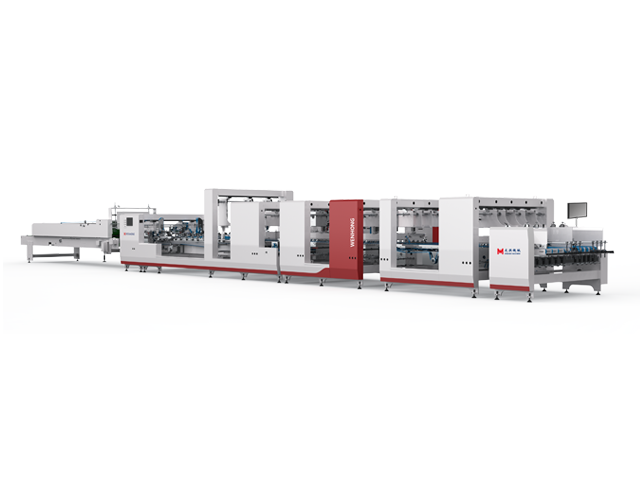
糊盒形式 | 第一段将 A 片与 B 片贴合成一片; 第二段将贴合整片的片基折合成型; 第三段将折合成型的彩盒校正压实 | 第一段将A片与B片贴合成一片 第二段将贴合整片的片基折合勾底成型 第三段将折合成型的彩盒校正压实 |
上胶方式 | a. 二合一采用热熔胶系统喷施即贴性热熔胶 b. 本折上胶采用糊桶施以溶质性白胶 | |
所需气压 | 6-8 kg/cm²—— 用户自备 | |
所需电力 | 45 KW, AC380V | |
机器重量 | 16.8 Ton | 17.6 Ton |
机器尺寸 | L18.5m*W*2.5m*H2.5m | L19.5m*W*2.5m*H2.5m |
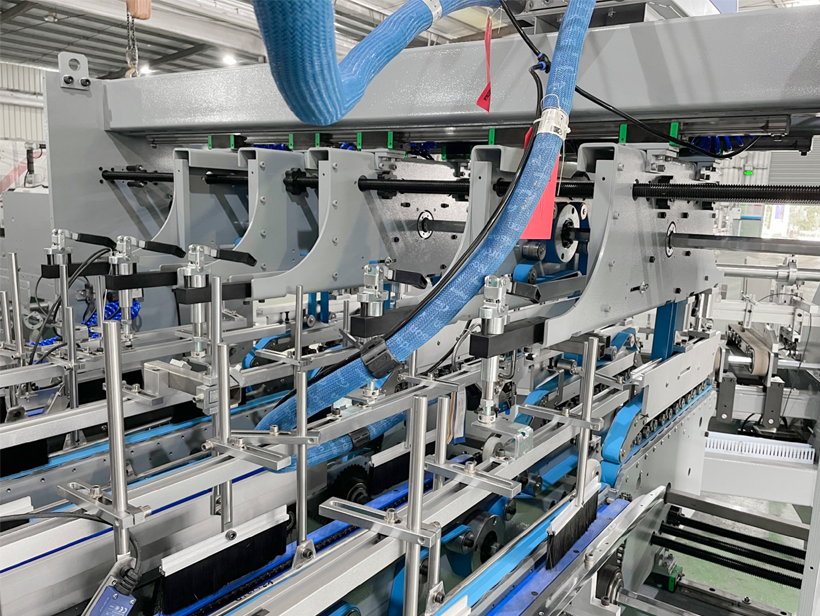
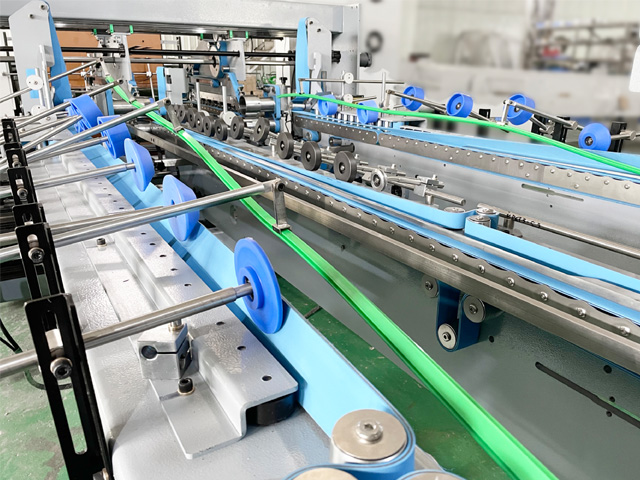
给纸部 A、B 片给纸采用伺服定位給纸; 采用电眼和编码器的速度监测可使 A、B 片速度完全吻合。 | |
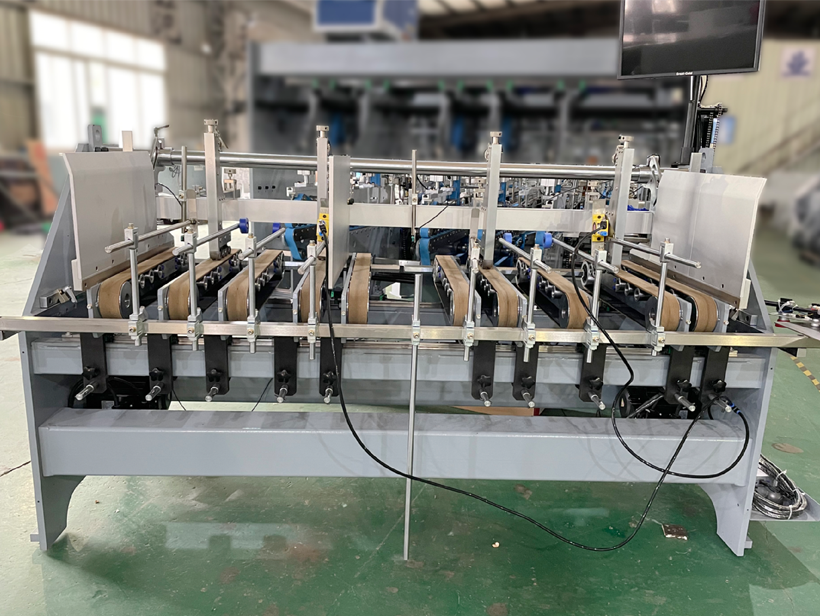
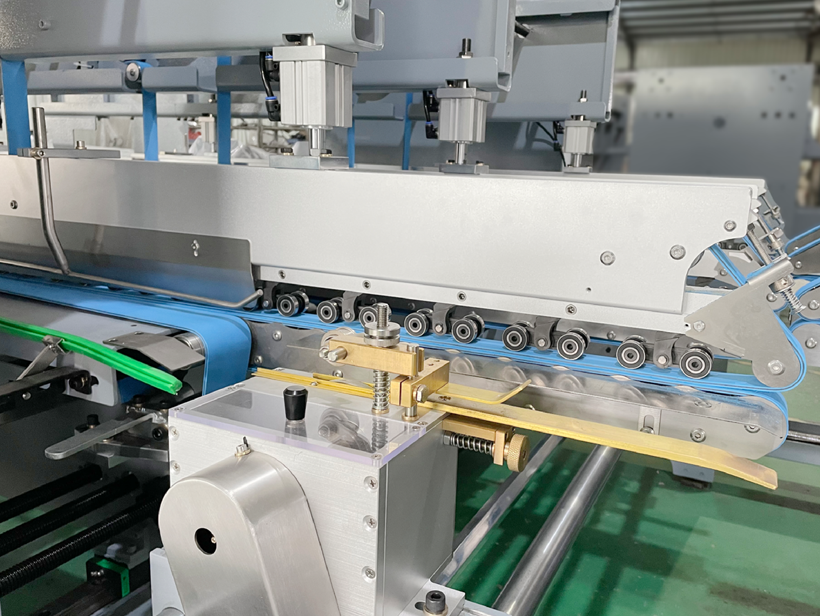
| 施压拼接部 采用热熔胶喷胶系统,配合气动式推板,使 A、B 片迅速连接定位;A 片纸板与 B 片纸板已合二为一,中间皮带对热熔胶施胶部位压合,确保两片纸板平稳过渡进入下一步骤。 |
压合部 A片纸板与B片纸板在此部合二为一; 中间皮带正对热熔胶施胶部位压合; 确保两片纸板平稳过渡进入本折部。 | |
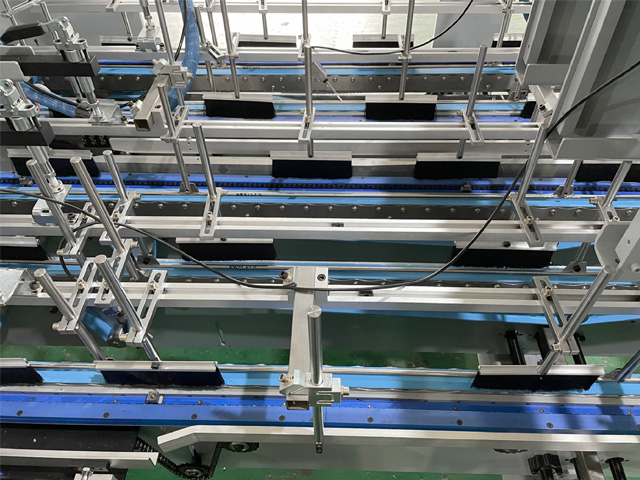
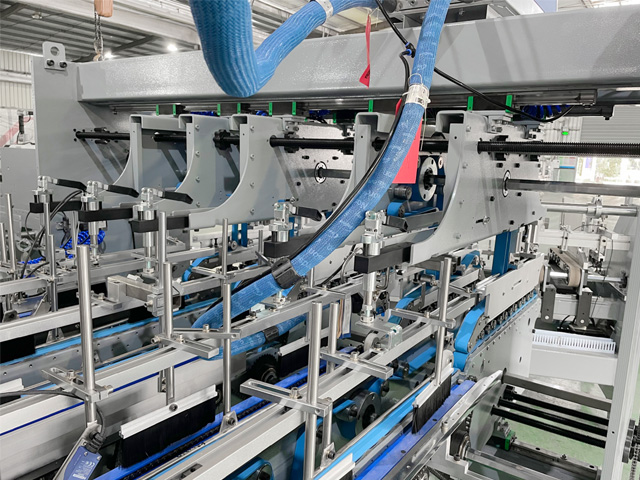
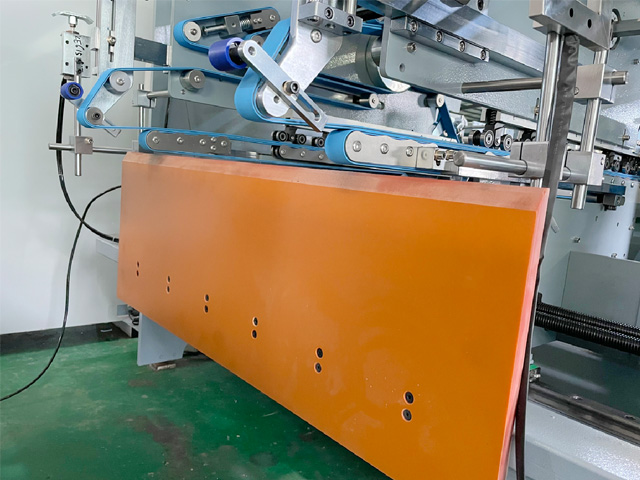
底贴部 采用三组式上、下皮带,配合各种勾底装置与助勾器, 满足各种自扣底的彩盒; 适合底贴和两侧边贴使用(需选配喷胶系统上胶)。 | |
本折部 在本折部配备下糊筒(糊盘宽度 10mm)左右各一组; 纸盒成型时,左、右折带可单独调速,保证做出完美的纸盒。 | |
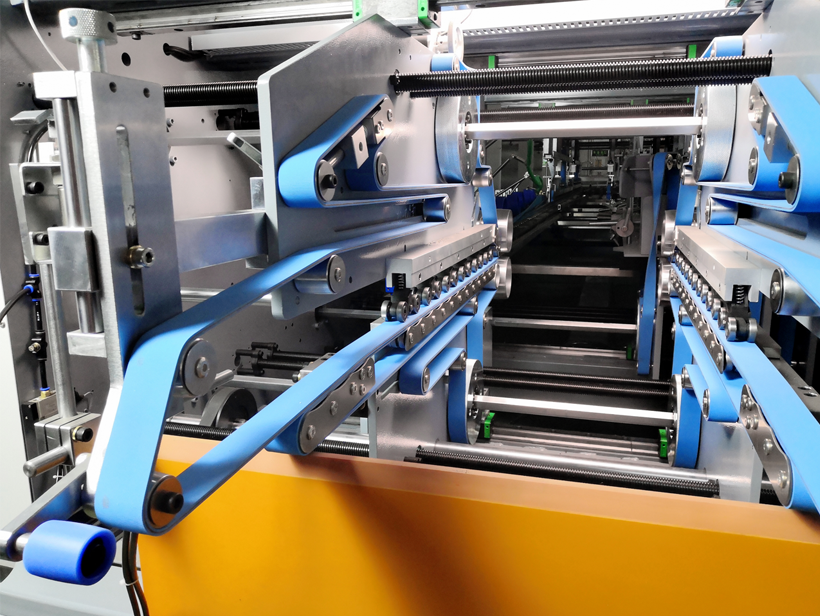
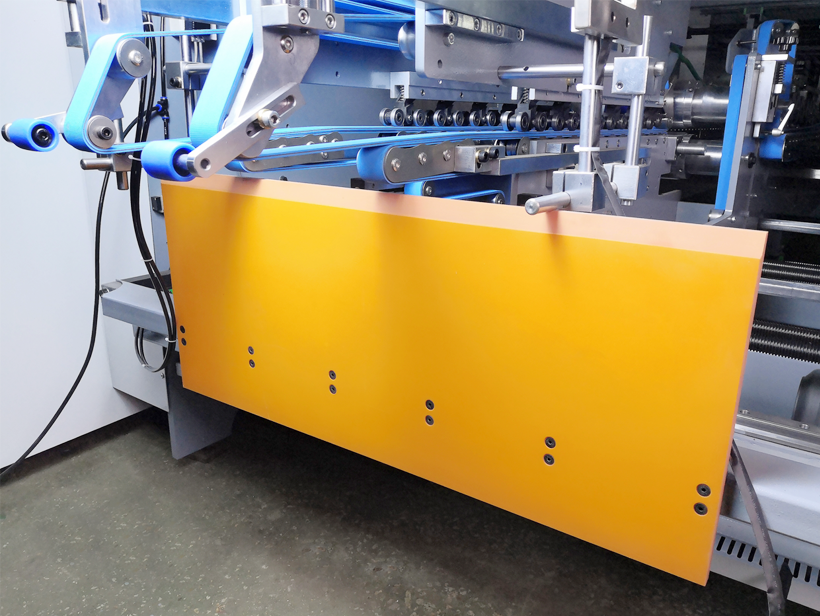
| 压着部 两组式可伸缩上下带,能适应各种长度盒型; 采用光电计数器预设定量计数,控制踢板自动对纸盒作出标识。 |
拍齐装置 采用独立电机控制,与机器同步加速(比本折部速度快 30%),对纸盒上下线做纠正处理,强力的拍齐 校正可完全消除纸盒的高低线,确保纸盒没有喇叭口。 | |
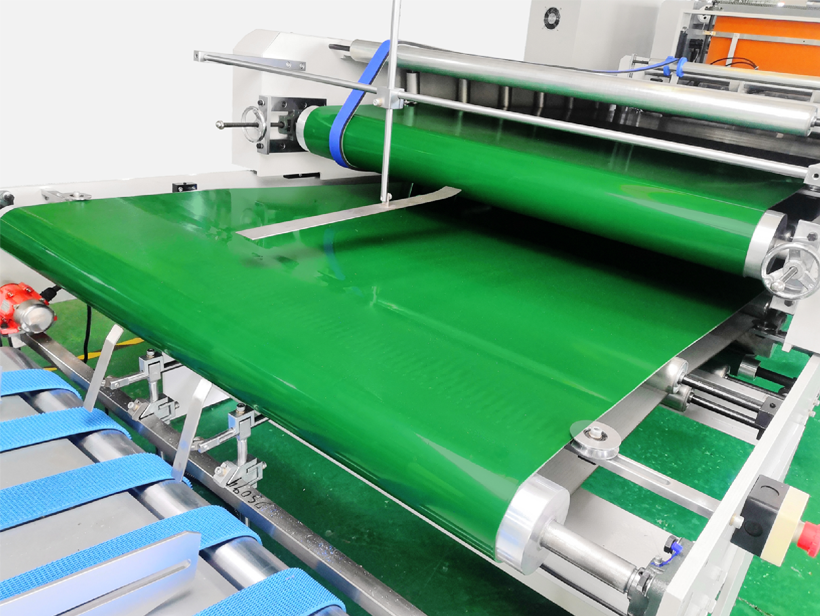
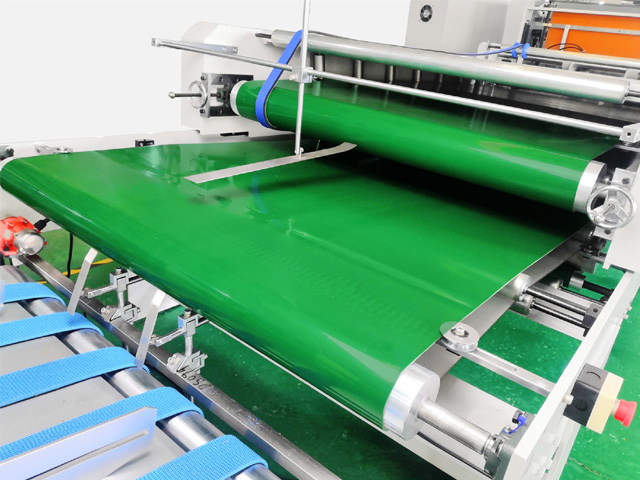
| 输送部 主要功能把纸盒上胶部位压实,确保纸盒完全糊盒成型; 上下输送皮带采用进口 PVC 皮带,耐磨性佳; 采用气压方式,调整上下输送皮带之间的压力,以适合各种厚薄纸盒。 |
| |
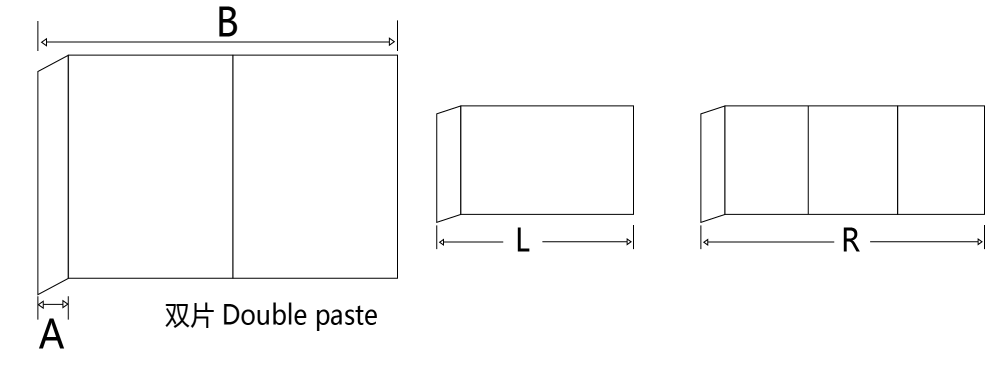
双片 | |
A | 25-40 |
B | 400-890 |
三博一 左边 L | 240-430 |
三博一 右边 R | 720-1300 |